 Szukaj
 pl
Laser światłowodowy, który na początku zmiany tnie czysto stal węglową o grubości 12 mm, a dwie godziny później wytwarza ciężki żużel, zwykle ma jednego podejrzanego: soczewkę skupiającą w głowicy tnącej. Element ten skupia kilowaty spójnego światła w plamce mierzonej w dziesiątkach mikronów, więc niewielkie błędy w ogniskowej, jakości materiału lub powłoce ujawniają się natychmiast, co objawia się słabą jakością krawędzi, mniejszą szybkością przesuwu światła i awarią optyki kilka tygodni wcześniej. Praktyczny wniosek dla kupujących i inżynierów zajmujących się procesami jest prosty: wybierz optyczną soczewkę lasera w oparciu o cztery zmienne — ogniskową, materiał podłoża, powłokę i kontrolę zanieczyszczeń — i zwróć uwagę na dowody procesu dostawcy równie mocno, jak na arkusz danych. W poniższych sekcjach opisano zasadę działania, najważniejsze specyfikacje oraz listę kontrolną dotyczącą zamówienia w przedsprzedaży.
Działanie optycznej soczewki lasera na ścieżce wiązki
Rezonator laserowy emituje spójną wiązkę, zwykle o średnicy od kilku milimetrów do ponad dwudziestu milimetrów. Ta surowa belka nie może wykonać użytecznej pracy na przedmiocie obrabianym; najpierw trzeba się skoncentrować. Soczewka ogniskująca dokonuje tej redukcji, a jej zachowanie jest zgodne z przewidywalną zasadą: plamka zmniejsza się wraz ze skracaniem ogniskowej i wzrostem średnicy przychodzącej wiązki. W głowicach tnących dużej mocy skupione plamki rzędu dziesiątek mikronów są zjawiskiem normalnym, co pozwala wielokilowatowej wiązce na odparowanie metalu wzdłuż szczeliny węższej niż milimetr.
Kompromis dotyczy rozmiaru plamki i głębi ostrości. Krótka ogniskowa tworzy małą, intensywną plamkę, ale płytką strefę ogniskowania, dlatego odległość między dyszą a płytką musi być ściśle utrzymywana. Dłuższa ogniskowa powoduje utratę pewnej gęstości mocy w zamian za głębszą strefę ogniskowania, która toleruje grubszą płytę, nierówne powierzchnie i mniej sztywne mocowanie. Żadna z opcji nie jest ogólnie lepsza; właściwa ogniskowa zależy od grubości materiału, stanu maszyny i wykończenia wymaganego przez pracę.
W większości maszyn przemysłowych obiektyw nie działa samodzielnie. Soczewka kolimacyjna ustawia średnicę wiązki przed optyką skupiającą, okienka ochronne chronią ją przed odpryskami, a lusterka sterujące przenoszą wiązkę z rezonatora przez ramię dostarczające do głowicy. Degradacja w dowolnym miejscu pociągu powoduje ten sam objaw — spadek mocy lub zniekształcenie szczeliny — dlatego skuteczna konserwacja traktuje całą ścieżkę jako jeden system, a nie wielokrotną wymianę najbardziej widocznej części.
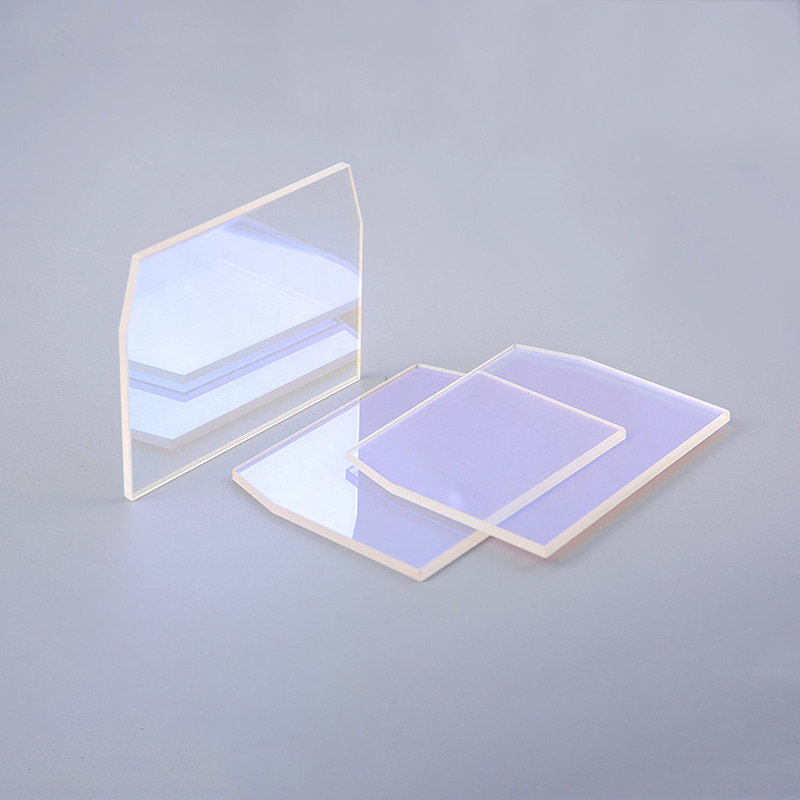 Precyzyjne reflektory optyczne do dostarczania wiązki laserowej Lusterka sterujące przenoszą wiązkę z rezonatora do głowicy tnącej, a degradacja w dowolnym miejscu na tej ścieżce zmniejsza moc lub zniekształca rzaz. Odbłyśniki wykonane z kontrolowanym współczynnikiem odbicia i jakością powierzchni pomagają w utrzymaniu całego systemu dostarczania. Zobacz produkt →
Specyfikacje decydujące o wydajności
W wynikach rzeczywistych dominują cztery parametry. Ogniskowa określa odległość roboczą i rozmiar plamki: wartości od około 38 do 100 mm są powszechne tam, gdzie cienka blacha wymaga drobnych szczegółów, natomiast od 150 do 190 mm jest odpowiednia dla grubszych płyt i bardziej wybaczającej głębi ostrości. Przezroczysta apertura ma równie duże znaczenie, ponieważ apertura powinna przekraczać średnicę przychodzącej wiązki o wygodny margines — powszechną zasadą inżynieryjną jest współczynnik około 1,5 do 2 — ponieważ przycinanie wiązki na krawędzi soczewki powoduje dyfrakcję i przegrzewa krawędź.
Podłoże i powłoka decydują o tym, czy soczewka przetrwa swoje otoczenie. Laser CO2 działający przy długości fali 10,6 mikrona wymaga materiału przepuszczalnego, takiego jak selenek cynku, natomiast lasery światłowodowe przy długości fali 1064 nm zazwyczaj wykorzystują stopiony kwarc lub wysokiej jakości szkło optyczne. Jakość powierzchni i próg uszkodzeń decydują o żywotności przy zasilaniu: wąskie limity zarysowań i powłoki o wysokim progu uszkodzeń wywołanych laserem są odporne na naprężenia termiczne, które niszczą gorszą optykę.
| Materiał | Typowe dopasowanie długości fali | Typowe użycie lasera | Praktyczne notatki |
|---|---|---|---|
| Selenek cynku (ZnSe) | Około 10,6 mikrona | Cięcie, grawerowanie i znakowanie CO2 | Przesyła widoczne światło wyrównawcze; powierzchnia jest stosunkowo miękka i należy się z nią obchodzić ostrożnie |
| Topiony kwarc (krzemionka) | Od ultrafioletu do bliskiej podczerwieni | Lasery światłowodowe o długości fali 1064 nm i systemy dużej mocy | Niska rozszerzalność cieplna i wysoki próg uszkodzenia |
| Szkło optyczne (typ K9/BK7) | Widoczny w bliskiej podczerwieni | Grawerowanie, wyrównywanie i wykrywanie przy małej mocy | Ekonomiczny i łatwy w polerowaniu, przy ograniczonej mocy |
| Szafir | Ultrafiolet do średniej podczerwieni | Okna przystosowane do trudnych warunków i wymagająca optyka | Niezwykle twardy i odporny na zarysowania, ale trudniejszy w obróbce |
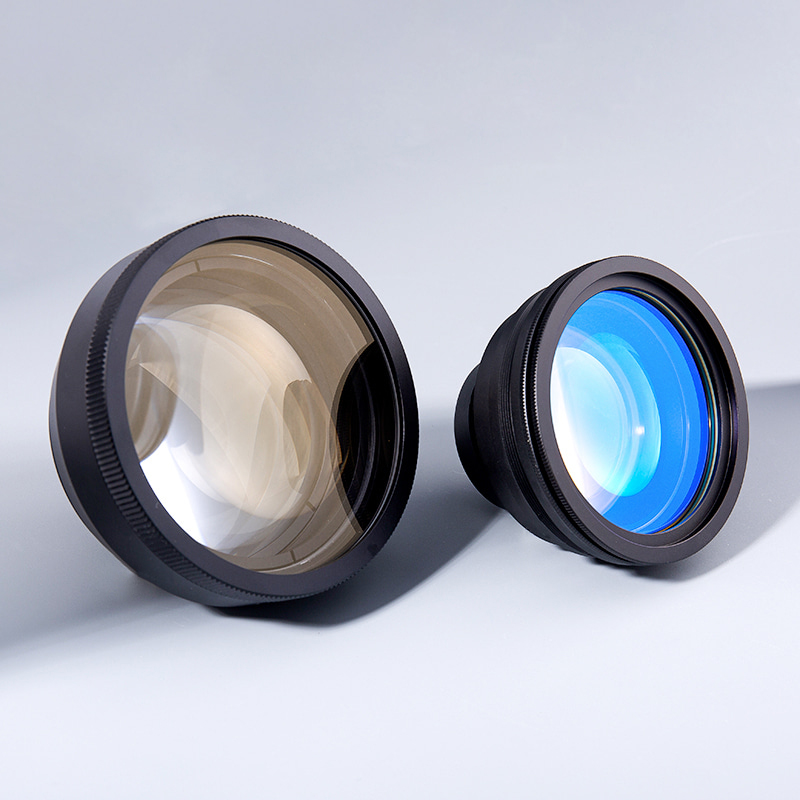 Producenci optycznych soczewek laserowych Soczewki składają się ze zwierciadeł sferycznych i elementów konstrukcyjnych, szeroko stosowanych w takich dziedzinach, jak bezpieczeństwo, pomiary, elektronika użytkowa i systemy laserowe. To... Zobacz produkt →
Niezależnie od materiału, jakiego wymaga zastosowanie, żądaj danych dotyczących transmisji i powłoki przy dokładnie takiej długości fali roboczej i poziomie mocy, zamiast akceptować ogólną etykietę przeciwodblaskową. Obiektyw o udokumentowanych parametrach zwykle kosztuje więcej na początku i mniej w ciągu roku produkcji.
Dopasowanie obiektywu do zastosowania
Głowice tnące i spawalnicze
Zmniejszenie intensywności nagród. Krótkie i średnie ogniskowe skupiają moc w wąskiej szczelinie i pozwalają gazowi pomocniczemu oczyścić stopiony materiał, podczas gdy głowice spawalnicze często poruszają się w drugą stronę, wykorzystując dłuższe ogniskowe, co utrzymuje optykę z dala od odprysków i poszerza strefę spawania. Kształt soczewki również ma tutaj znaczenie: konstrukcje meniskowe są powszechne tam, gdzie wiązka musi skupiać się przy minimalnej aberracji sferycznej, szczególnie przy dużej mocy.
Grawerowanie i dokładne znakowanie
Grawerowanie opiera się na małych plamkach i wyraźnych krawędziach, dlatego dominują krótkie ogniskowe, ale mała głębia ostrości, która wyostrza szczegóły, szkodzi również nierównym powierzchniom. Znakowanie na zakrzywionych lub nieregularnych częściach może wymagać dłuższej ogniskowej lub innej geometrii skanowania, dlatego też grawerownie często mają pod ręką kilka zestawów soczewek, zamiast zmuszać jedną optykę do każdego zadania.
Instrumenty medyczne i precyzyjne
Medyczne systemy laserowe nakładają ograniczenia, z którymi rzadko spotykają się fabryki: powłoki muszą tolerować agresywne środki czyszczące, materiały muszą być identyfikowalne między partiami, a dokumentacja urządzenia podlega przeglądowi regulacyjnemu. Niezawodność ocenia się w mniejszym stopniu na podstawie ceny jednostkowej, a bardziej na podstawie spójności setek dostarczonych części, co popycha kupujących w stronę producentów posiadających formalne systemy jakości, a nie sprzedawców.
Powłoki, transmisja i odbicie wsteczne
Niepowlekana powierzchnia soczewki odbija kilka procent padającego światła, a strata ta boli podwójnie: moc, która nigdy nie dociera do przedmiotu obrabianego, oraz ciepło generowane wewnątrz optyki. Powłoki przeciwodblaskowe zaprojektowane dla określonej długości fali obniżają współczynnik odbicia pojedynczej powierzchni znacznie poniżej jednego procenta, zwiększając transmisję i redukując soczewkowanie termiczne, które cicho przesuwa punkt ogniskowy w miarę nagrzewania się optyki. Wybór powłoki jest zatem samą w sobie specyfikacją wydajności, a zaplecze techniczne jest warte przestudiowania jak powłoki na optycznych soczewkach laserowych poprawiają wydajność .
Drugie ryzyko związane z powłoką działa w przeciwnym kierunku. Światło odbite od soczewki skupiającej może wrócić do światłowodu lub rezonatora, a w systemach światłowodowych silny powrót może uszkodzić samo źródło. Powłoki tłumiące odbicia wsteczne, prawidłowa orientacja soczewki podczas montażu i rutynowa kontrola okien ochronnych zmniejszają to narażenie — problemy, które pojawiają się najczęściej, gdy ktoś wymieni optykę bez sprawdzenia strony powłoki lub jej osadzenia.
Zanieczyszczenie, czyszczenie i żywotność
Soczewki laserowe rzadko ulegają uszkodzeniu na starość; zawodzą z powodu zanieczyszczenia. Rozpryski, kurz i pojedynczy odcisk palca pochłaniają energię lasera, tworzą gorące punkty i mogą zamienić czystą optykę w popękaną w ciągu jednej zmiany przy dużej mocy. Odpowiedź ma charakter proceduralny, a nie heroiczny: sprawdzaj optykę w jasnym świetle w ustalonych odstępach czasu, trzymaj soczewki tylko za krawędzie w rękawiczkach bezpudrowych i czyść je odpowiednimi rozpuszczalnikami i niestrzępiącymi się chusteczkami zamiast czegokolwiek na stole. Sklepy, które dokumentują te kroki, konsekwentnie zauważają dłuższą żywotność optyki i mniej nieplanowanych przestojów.
Na szczególną uwagę zasługują okienka ochronne, ponieważ pełnią rolę osłon eksploatacyjnych dla znacznie droższego obiektywu skupiającego znajdującego się za nimi. Terminowa wymiana okienka protektorowego to jeden z najtańszych sposobów przedłużenia żywotności soczewki skupiającej, pod warunkiem, że okienko zastępcze ma tę samą jakość powłoki, co część, którą zastępuje.
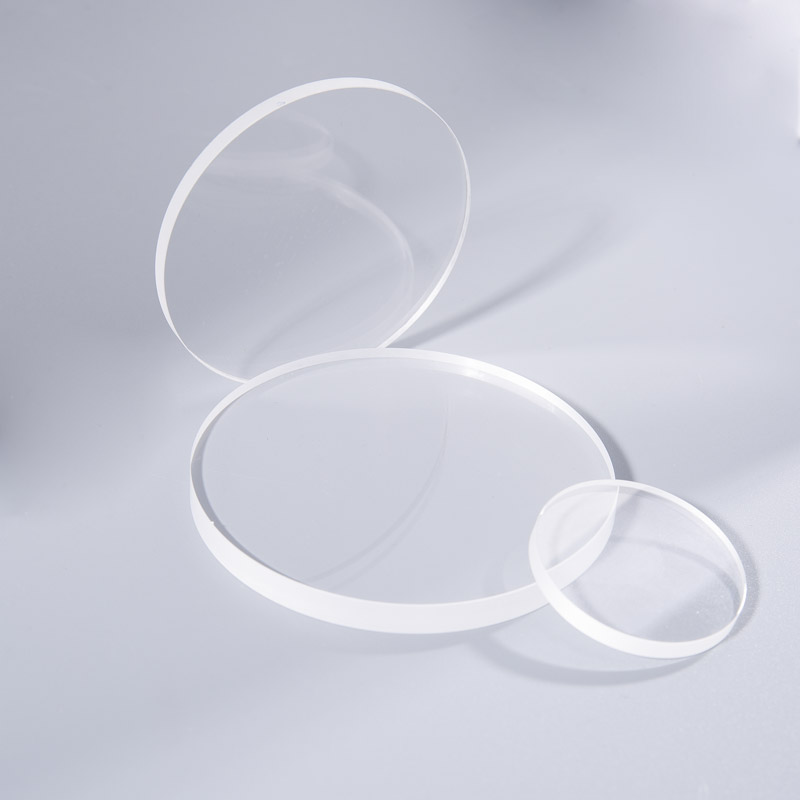 Szafir Optical Window Manufacturers 1. Podłoża okienne są zazwyczaj wykonane z materiałów o pożądanych właściwościach optycznych, takich jak trwałe materiały, takie jak szafir. Te przezroczyste płyty są używane jako... Zobacz produkt →
Co sprawdzić przed złożeniem zamówienia
Większość problemów z zakupem soczewek laserowych wynika z luk informacyjnych na etapie wyceny, a krótka lista kontrolna zapobiega większości z nich.
- Potwierdź na piśmie roboczą długość fali, średnią moc, moc szczytową i cykl pracy, a następnie poproś dostawcę o potwierdzenie, że optyka ma parametry znamionowe dla wszystkich czterech.
- Napraw tolerancję ogniskowej i wyraźną przysłonę, a nie tylko wartość nominalną; ogniskowa utrzymywana na poziomie jednego procenta zachowuje się inaczej niż ogniskowa utrzymywana na poziomie pięciu.
- Zapytaj, jaki gatunek materiału zostanie dostarczony, ponieważ podłoża do obróbki laserowej różnią się od materiałów użytkowych pod względem absorpcji i wtrąceń wewnętrznych.
- Poproś o dane dotyczące transmisji powłoki lub obejrzyj próbki przy roboczej długości fali.
- Zweryfikuj system jakości danej części: ISO 9001:2015 dla produkcji ogólnej oraz IATF 16949 w przypadku, gdy optyka wchodzi do łańcucha dostaw w branży motoryzacyjnej.
Dostawcy różnią się najbardziej właśnie w tych punktach. Changzhou Haolilai Photo-Electricity (HLL), producent optyki precyzyjnej założony w 1998 roku w Changzhou w Chinach, ilustruje profil warty umieszczenia na krótkiej liście: wewnętrzne polerowanie i powlekanie soczewek optycznych, okien i reflektorów; Certyfikowane systemy jakości ISO 9001:2015, ISO 14001:2015 i IATF 16949; oraz asortyment produktów obsługujący klientów zajmujących się laserami, motoryzacją, półprzewodnikami i elektroniką użytkową w ponad dwudziestu krajach. W przypadku określonej długości fali, przysłony lub wymagań dotyczących powłoki kupujący mogą to zrobić poproś o indywidualną wycenę i traktuj pierwszą dostarczoną partię jako prawdziwą próbkę kwalifikacyjną dla kolejnych wolumenów.


 苏公网安备 32041102000130 号